Контроль качества упаковки 2026: что проверить перед массовым производством
2026-09-09
Контроль качества упаковки 2026: что проверить перед массовым производством
Контроль качества упаковки особенно важен для премиальных проектов, где покупатель оценивает не только сам продукт, но и точность каждой детали коробки.
Парфюмерный флакон может быть идеальным, но если крышка коробки закрывается неровно, золотое тиснение смещено, а на темной бумаге появились клеевые следы, впечатление от бренда уже изменилось.
Именно поэтому хороший физический образец ещё не гарантирует качественный массовый тираж.
Главная задача поставщика — добиться того, чтобы:
500, 1000 или 5000 коробок максимально соответствовали утверждённому образцу.
На RosUpack 2026 эксперты отдельно обсуждали автоматизированный контроль качества упаковки, машинное зрение и роботизацию производственных процессов. По словам участников конференции, чем больше этапов проходит упаковка, тем выше вероятность брака, поэтому контроль необходимо распределять по всей производственной цепочке, а не оставлять только на финальную проверку.
Для бренда это означает простой принцип:
Quality Control должен начинаться до массового производства, а не после него.
Содержание
- Почему Golden Sample — основа контроля
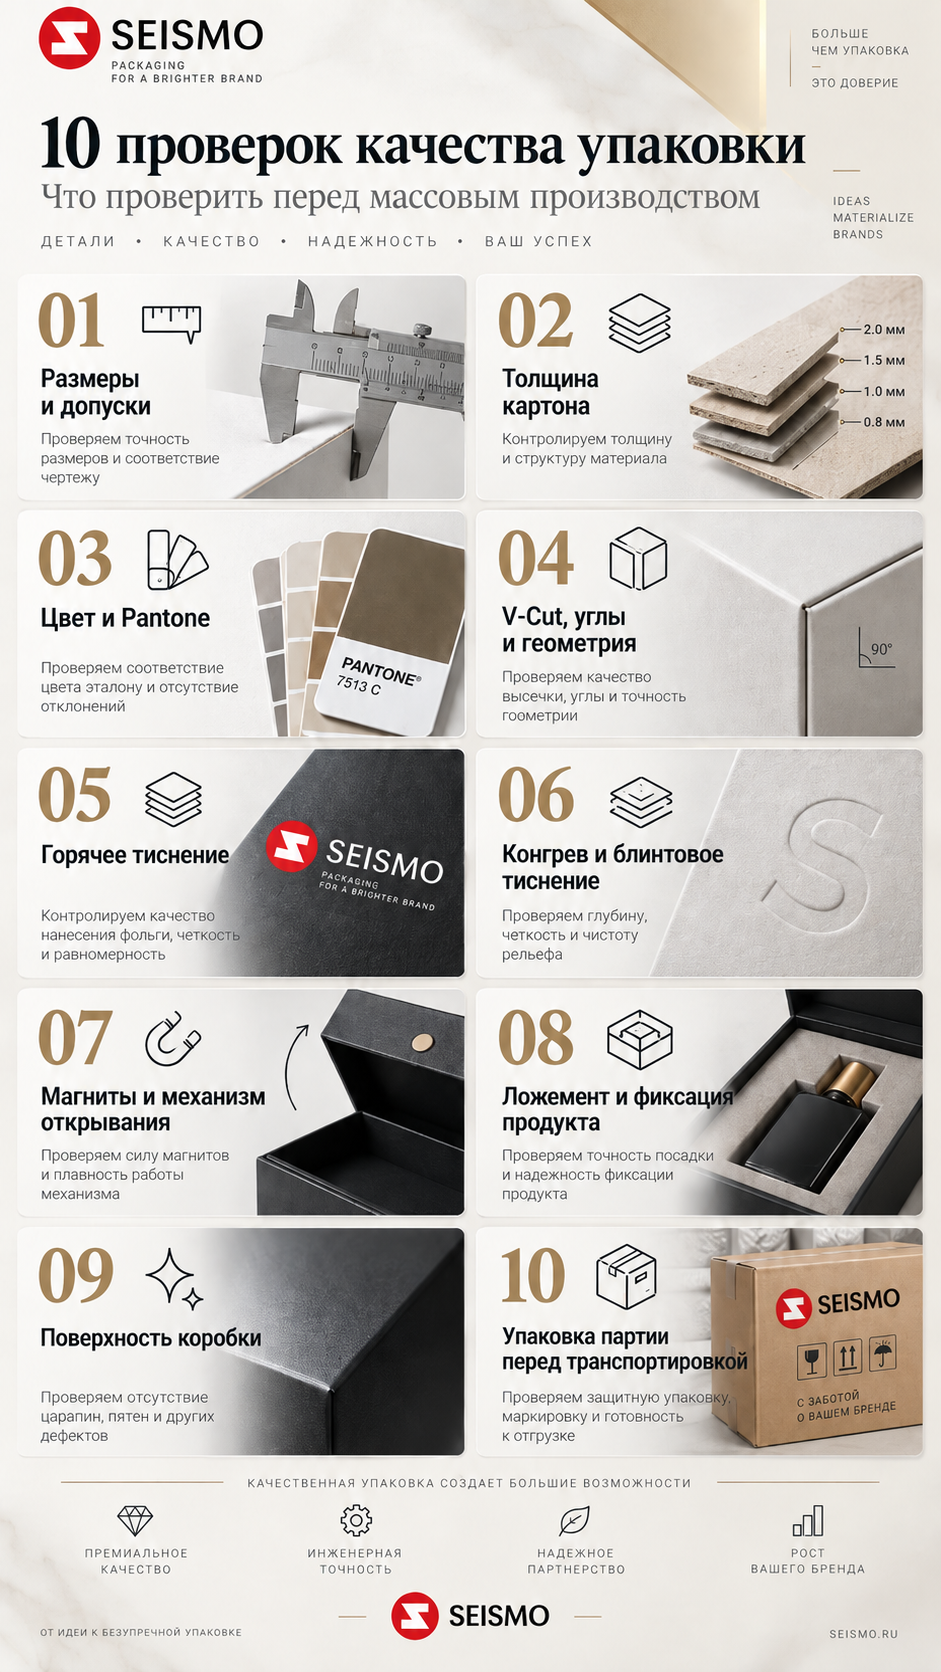
- Проверка №1: размеры и допуски
- Проверка №2: толщина картона
- Проверка №3: цвет и Pantone
- Проверка №4: V-Cut, углы и геометрия
- Проверка №5: горячее тиснение
- Проверка №6: конгрев и блинтовое тиснение
- Проверка №7: магниты и механизм открывания
- Проверка №8: ложемент и фиксация продукта
- Проверка №9: поверхность коробки
- Проверка №10: упаковка готовой партии
- Почему контроль нельзя проводить только в конце
- Какие вопросы задать поставщику
- Как SEISMO организует контроль качества
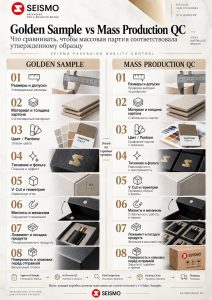
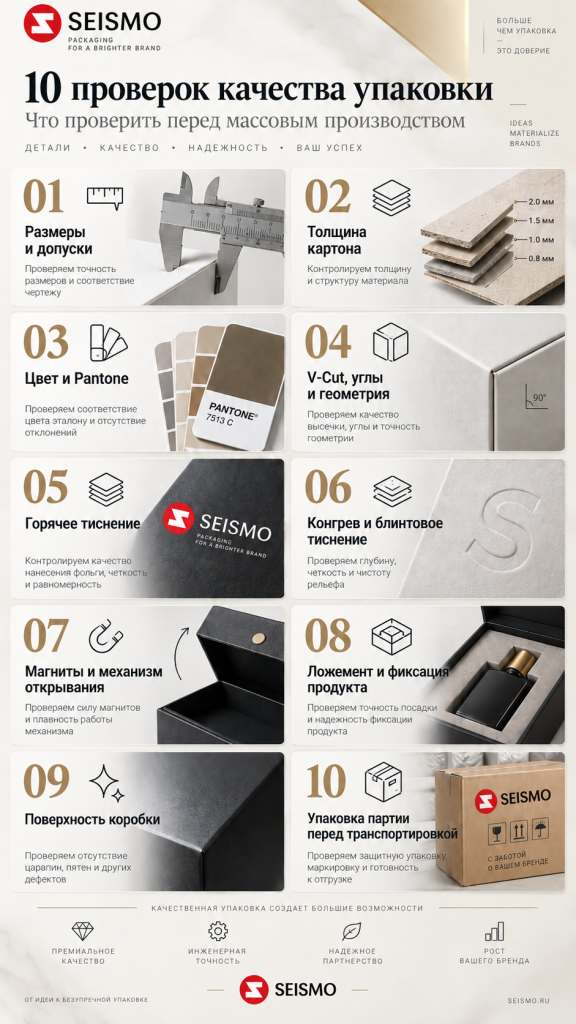
10 ключевых проверок QC: размеры, картон, Pantone, V-Cut, тиснение, магниты, ложемент, поверхность и подготовка партии к отправке.
1. Сначала утвердите Golden Sample
Перед серийным производством бренду нужен эталон.
Его часто называют:
Golden Sample
или:
Approved Sample.
Это физическая коробка, по которой затем сравнивается массовая партия.
Утверждённый образец должен фиксировать не только общий внешний вид.
Полезно подтвердить:
- размеры;
- материал;
- толщину картона;
- цвет;
- бумагу;
- положение логотипа;
- размер фольги;
- глубину тиснения;
- положение магнитов;
- структуру ложемента;
- посадку продукта;
- способ открывания.
Без такого эталона понятие:
«коробка выглядит немного иначе»
становится слишком субъективным.
Для профессионального контроля качества упаковки необходимо иметь конкретную точку сравнения.
2. Проверка №1: размеры и допуски
Первый параметр — геометрия.
Для обычной картонной коробки небольшое отклонение иногда не критично.
Но для премиального Rigid Box даже несколько миллиметров могут повлиять на:
- закрывание крышки;
- положение продукта;
- расстояние между деталями;
- симметрию;
- работу магнитов;
- внешний вид коробки.
Особенно это важно для конструкции:
крышка + основание
или:
Book Style + внутренний tray
или:
Drawer Box.
Если внутренний размер уменьшился, продукт может не войти.
Если увеличился — ложемент начинает двигаться.
Поэтому необходимо проверять:
длину × ширину × высоту
не только одной коробки, но и выборки из партии.
3. Проверка №2: толщина картона
Снаружи две коробки могут выглядеть одинаково.
Но если в массовой партии используется картон другой толщины, изменяется ощущение всей конструкции.
Более тонкий материал может привести к:
- прогибу крышки;
- деформации стенок;
- слабым углам;
- изменению посадки;
- ощущению менее дорогого продукта.
Слишком толстый материал тоже может создать проблему.
Например:
- крышка становится тугой;
- меняются размеры;
- увеличивается вес;
- возникают сложности при кашировке.
Поэтому спецификация должна фиксировать:
тип картона + номинальную толщину + допустимое отклонение.
Это особенно важно, если бренд согласовал конкретный уровень жесткости на физическом образце.
4. Проверка №3: цвет и Pantone
Цвет — один из самых чувствительных параметров.
Особенно для:
- фирменного красного;
- глубокого черного;
- насыщенного синего;
- сложного бежевого;
- luxury green;
- metallic-like оттенков.
Экран компьютера не является надежным эталоном.
Поэтому бренд должен заранее определить:
CMYK?
Pantone?
окрашенная в массе бумага?
готовая дизайнерская бумага?
При массовом производстве контроль качества упаковки должен учитывать не только сам номер Pantone, но и:
Для сложных фирменных цветов также важно заранее определить технологию, поскольку цветная печать на подарочной коробке может давать разный результат в зависимости от бумаги, CMYK, Pantone и способа печати.
- материал;
- тип печати;
- покрытие;
- освещение;
- финишную обработку.
Один Pantone может визуально выглядеть по-разному на:
белой мелованной бумаге
и
текстурированной дизайнерской бумаге.
Для критичных фирменных цветов желательно подтвердить реальный печатный образец.
5. Проверка №4: V-Cut, углы и геометрия коробки
Для премиальной жесткой коробки качество часто считывается по углам раньше, чем по логотипу.
Хорошая коробка должна иметь:
- чистые прямые линии;
- одинаковые углы;
- равномерные края;
- стабильную геометрию;
- аккуратное соединение поверхностей.
При производстве премиальных коробок технология V-Cut помогает формировать более точную геометрию и чистые углы, поэтому качество реза и сборки необходимо контролировать особенно внимательно.
Если паз выполнен неправильно, могут появиться:
- неровный угол;
- выступающий край;
- деформация;
- заметный зазор.
Для luxury packaging геометрия — это не только технический параметр.
Это часть визуального языка продукта.
Именно поэтому на премии ПАРТ конструкция и соответствие размерам, весу и конфигурации товара входят в официальные критерии оценки упаковочного решения.
6. Проверка №5: горячее тиснение
Hot Foil Stamping выглядит очень эффектно на рендере.
Но в массовом производстве могут возникнуть:
- смещение;
- неполное перенесение фольги;
- рваные края;
- загрязнение;
- неправильное давление;
- неодинаковый блеск;
- слишком глубокий след.
Особенно чувствительны:
тонкие линии
и
мелкий текст.
Поэтому необходимо проверять:
Позицию
Совпадает ли фольга с утверждённым artwork?
Края
Чистые ли они?
Заполнение
Нет ли пропусков?
Повторяемость
Одинаково ли выглядят разные коробки в одной партии?
При премиальной упаковке даже небольшое смещение логотипа заметно.
7. Проверка №6: конгрев и блинтовое тиснение
Embossing и Debossing создают премиальный эффект через свет и тень.
Но здесь тоже важна стабильность.
Нужно контролировать:
- глубину;
- положение;
- края;
- давление;
- состояние бумаги после обработки.
Если тиснение слишком слабое, эффект почти исчезает.
Если слишком сильное:
- бумага может деформироваться;
- появятся повреждения;
- изменится геометрия поверхности.
Особенно важно это при сочетании:
Foil + Embossing
где оба процесса должны точно совпасть.
8. Проверка №7: магниты и механизм открывания
Магнитная коробка должна создавать правильное ощущение при открывании.
Магнит не должен быть:
слишком слабым
или
слишком сильным.
Слабый магнит приводит к тому, что крышка не фиксируется.
Слишком сильный может:
- усложнить открывание;
- деформировать бумагу;
- создать лишнюю нагрузку на конструкцию.
Необходимо также проверять положение магнитов.
Даже небольшое смещение может привести к тому, что две части перестанут точно совпадать.
Если используется:
лента, drawer, металлическая застежка или другая система открывания,
её также необходимо тестировать несколько раз.
9. Проверка №8: ложемент и фиксация продукта
Красивый внешний корпус не поможет, если продукт внутри лежит неправильно.
Для премиальных коробок могут использоваться:
- формованная целлюлоза;
- картон;
- EVA;
- EPE;
- бархат;
- ткань;
- искусственная кожа;
- комбинированные вставки.
Ключевая задача:
продукт должен быть надежно зафиксирован, но легко извлекаться.
Например, для флакона духов необходимо проверить:
- диаметр посадочного места;
- глубину;
- поддержку основания;
- пространство вокруг крышки;
- движение при встряхивании.
Для ювелирного изделия:
- положение изделия;
- симметрию;
- мягкость поверхности;
- отсутствие царапин.
Для подарочного набора:
- одинаковый уровень всех продуктов;
- расстояние между компонентами;
- визуальный порядок после открытия.
Поэтому контроль качества упаковки должен включать тест с реальным продуктом, а не только проверку пустой коробки.
10. Проверка №9: поверхность коробки
Это особенно важно для темных и минималистичных коробок.
На черной, синей или бордовой бумаге дефекты могут быть заметнее, чем на светлом материале.
Необходимо проверять:
- царапины;
- загрязнения;
- следы клея;
- отпечатки;
- пузырьки;
- складки;
- потертости;
- поврежденные углы.
Особое внимание требуется для:
Soft Touch
матовой ламинации
тёмной дизайнерской бумаги
металлизированной поверхности.
Покупатель может получить совершенно исправный продукт, но всё равно оценить заказ негативно, если коробка выглядит использованной.
Поэтому внешний вид поверхности — полноценный QC-параметр.
11. Проверка №10: упаковка готовой партии перед доставкой
Контроль заканчивается не тогда, когда коробка готова. Это особенно важно, если продукт предназначен для e-commerce и требуется дополнительная упаковка для маркетплейсов, защищающая премиальную коробку от ударов, давления и трения.
Нужно ещё убедиться, что она сохранит качество во время доставки.
Перед отправкой стоит проверить:
- способ индивидуальной защиты;
- количество изделий в мастер-коробе;
- размер транспортного короба;
- расположение внутри;
- защиту от трения;
- пустое пространство;
- штабелирование;
- вес короба.
Например, две темные коробки могут быть идеально изготовлены.
Но если их поверхности постоянно трутся друг о друга во время международной транспортировки, клиент получит потертости.
В некоторых проектах достаточно использовать защитную бумагу.
В других нужна дополнительная индивидуальная упаковка.
Поэтому:
Production QC ≠ Final Delivery Quality.
Необходимо контролировать всю цепочку до отгрузки.
12. Почему нельзя проверять качество только в конце
Одна из наиболее важных тенденций RosUpack 2026 — переход к более автоматизированному контролю на разных этапах производства.
Эксперты выставки отмечали: увеличение количества производственных точек увеличивает риск брака, поэтому отрасль всё активнее использует машинное зрение и роботизацию для раннего обнаружения дефектов.
На RosUpack 2026 также демонстрировались системы 100%-го контроля качества упаковки, способные проверять каждую заготовку и выявлять полиграфические и послепечатные дефекты., ориентированные в том числе на luxury-сегмент.
Логика очень простая.
Если дефект обнаружен:
На первом этапе
его можно исправить относительно дешево.
После 500 единиц
появляется заметный объем переделки.
После 5000 единиц
это уже коммерческая проблема.
Поэтому профессиональный процесс выглядит так:
Incoming Material Inspection
↓
In-Process QC
↓
Final Inspection
↓
Packing Inspection
↓
Shipping
а не:
Production → “Посмотрим в конце”.
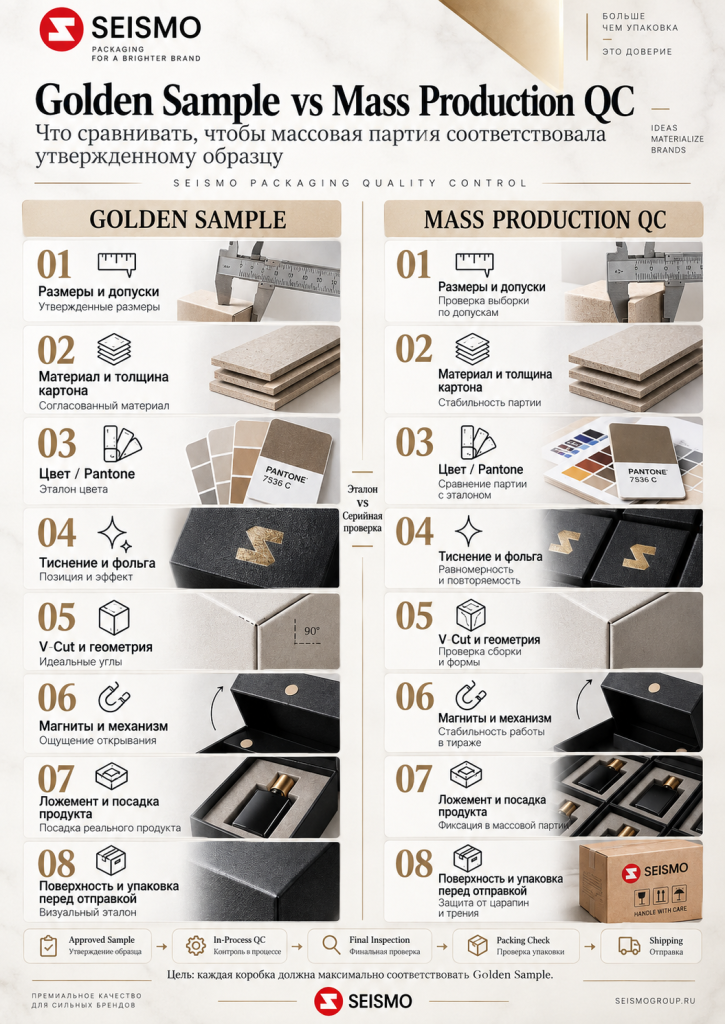
Golden Sample задает эталон качества, а In-Process QC, Final Inspection и Packing Check помогают сохранить его в массовой партии.
13. Что такое In-Process QC?
Контроль в процессе производства позволяет обнаружить проблему до того, как она распространится на весь тираж.
Например:
после первых листов проверяется цвет;
после первых коробок — геометрия;
после настройки фольги — положение и качество тиснения;
после сборки первых ложементов — посадка продукта.
Если параметры соответствуют Golden Sample, производство продолжается.
Если нет — процесс корректируется.
Именно такой подход уменьшает риск, что один дефект повторится несколько тысяч раз.
14. Выборочный контроль или проверка каждой коробки?
Не каждый параметр требует одинакового метода проверки.
Некоторые характеристики удобно проверять по выборке:
- размеры;
- толщина;
- вес;
- прочность.
Другие дефекты легче выявлять визуальным инспектированием большего количества продукции:
- загрязнения;
- царапины;
- пропуски фольги;
- явные повреждения.
Современные автоматические системы позволяют проверять значительно больше продукции в реальном времени. На RosUpack 2026 демонстрировались решения, способные сканировать каждый печатный лист и автоматически отделять продукцию с такими дефектами, как смаз, смещение, пятно или замин.
Для бренда при этом важен не сам термин:
100% inspection
а понимание:
какой именно параметр проверяется и каким методом.
15. Какие вопросы задать поставщику до заказа?
Перед размещением массового заказа полезно спросить:
1. Есть ли Golden Sample?
2. Какие размеры и допуски фиксируются?
3. Как контролируется Pantone?
4. На каком этапе проверяется тиснение?
5. Проверяется ли продукт внутри ложемента?
6. Как контролируются магниты и открывание?
7. Как выявляются царапины и клеевые следы?
8. Есть ли In-Process QC?
9. Как проходит Final Inspection?
10. Как защищается готовая упаковка перед международной доставкой?
Если поставщик может подробно объяснить весь процесс, это гораздо информативнее, чем фраза:
“We have strict QC.”
16. Как SEISMO подходит к контролю качества упаковки
Для SEISMO контроль качества упаковки начинается ещё до серийного производства.
Рабочая схема может выглядеть так:
Brief
↓
Dieline / Structural Design
↓
Physical Sample
↓
Golden Sample Approval
↓
Material Inspection
↓
Production
↓
In-Process QC
↓
Final Inspection
↓
Packing
↓
Shipping
При премиальных проектах внимание может уделяться:
- размерам;
- картону;
- цвету;
- бумаге;
- печати;
- горячему тиснению;
- конгреву;
- V-Cut;
- магнитам;
- ложементу;
- поверхности;
- общей геометрии.
Для коробок под парфюмерию, косметику, ювелирные изделия, часы, алкоголь и подарочные наборы особенно важно дополнительно проверять посадку реального продукта.
Идея проста:
QC должен подтверждать не только то, что коробка изготовлена правильно, но и то, что она выполняет свою функцию.
17. Почему для премиальной упаковки QC особенно важен
В mass-market небольшой дефект иногда останется незамеченным.
В luxury-сегменте клиент активно рассматривает упаковку.
Он замечает:
угол;
бумагу;
стык;
фольгу;
магнит;
тактильность;
симметрию.
Именно поэтому производители оборудования на RosUpack отдельно называют luxury-сегмент среди категорий, где заказчики ожидают особенно высокого уровня отсутствия дефектов.
Кроме того, сама премия ПАРТ оценивает упаковочные решения комплексно — по конструкции, защитной функции, удобству использования и маркетинговой функции. То есть хорошая упаковка должна быть одновременно красивой, функциональной и стабильной.
Заключение
Контроль качества упаковки в 2026 году нельзя сводить к тому, чтобы открыть несколько мастер-коробов перед отправкой и визуально посмотреть продукцию.
Для премиального проекта необходимо контролировать как минимум десять параметров:
1. Размеры и допуски.
2. Толщину картона.
3. Цвет и Pantone.
4. V-Cut и геометрию.
5. Горячее тиснение.
6. Конгрев и Debossing.
7. Магниты и механизм открывания.
8. Ложемент и посадку продукта.
9. Поверхность коробки.
10. Упаковку партии перед транспортировкой.
При этом главный принцип ещё важнее:
Sample Quality ≠ Production Quality.
Красивый образец показывает, что проект можно сделать хорошо.
Система QC должна доказать, что его можно стабильно повторить в массовом тираже.
Именно поэтому для бренда правильная цепочка выглядит так:
Golden Sample → In-Process QC → Final Inspection → Packing Control → Shipping.
RosUpack 2026 показывает, что упаковочная индустрия движется именно в этом направлении: автоматизированные инспекционные системы, машинное зрение и интеллектуальный контроль качества уже становятся заметной частью современного производства.
CTA
Планируете производство премиальной упаковки?
Отправьте SEISMO размеры и фотографии продукта, конструкцию или референсы коробки, предполагаемый тираж, требования к материалам и отделке.
Мы поможем пройти процесс от структурной разработки и физического образца до серийного производства, контроля качества и международной доставки — с утверждённым образцом как ориентиром для массовой партии.