Толщина картона для премиальной коробки: 1,5, 2, 2,5 или 3 мм?
2026-10-29
Толщина картона для премиальной коробки: 1,5, 2, 2,5 или 3 мм?
Толщина картона часто выглядит как простой технический параметр.
Клиент спрашивает:
«2 мм достаточно?»
Или:
«Можно сделать 3 мм, чтобы коробка выглядела дороже?»
Но для премиальной Rigid Box правильный ответ редко определяется одной цифрой.
Толщина зависит от:
размера коробки;
веса продукта;
конструкции;
ложемента;
площади крышки и стенок;
материала обёртки;
способа открывания;
транспортировки.
Поэтому правило:
чем толще картон — тем качественнее коробка
не работает.
Иногда 1,5 мм достаточно.
Иногда 2 мм — оптимальный баланс.
Иногда действительно нужен 2,5 или 3 мм.
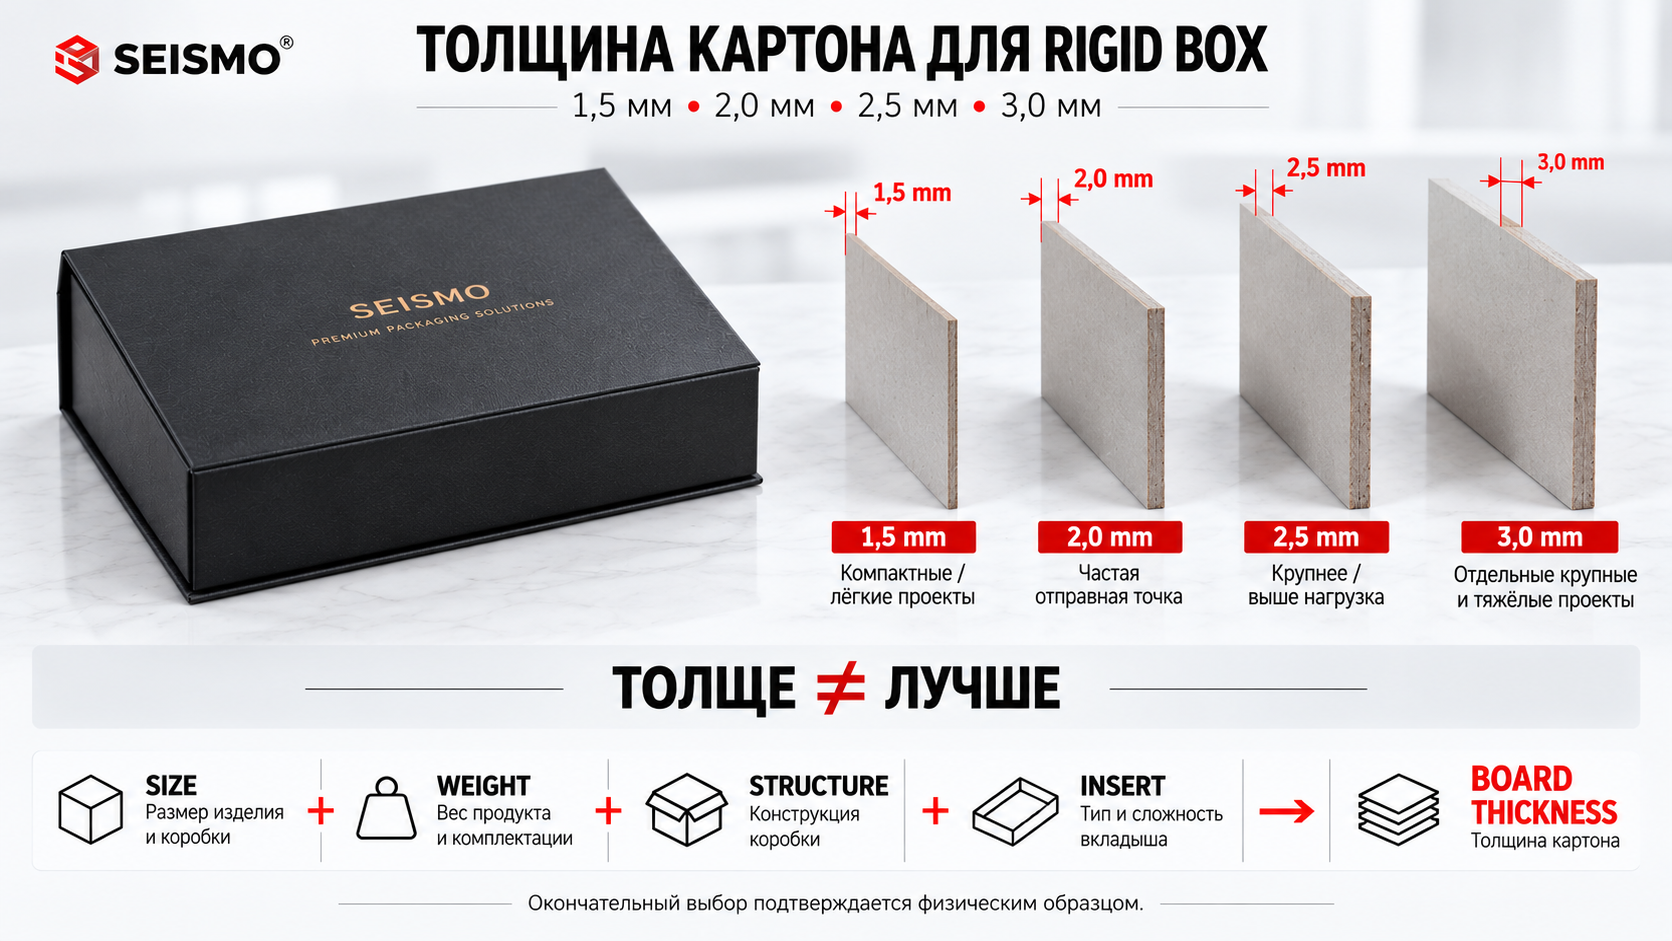
А иногда слишком толстый картон только увеличивает вес и усложняет производство.
Главный принцип:
Board Thickness должна соответствовать конструкции, а не заменять её.
Содержание
- О каком картоне идёт речь
- Почему толщина влияет на качество коробки
- 1,5 мм: когда этого достаточно
- 2 мм: почему это популярная отправная точка
- 2,5 мм: когда нужна дополнительная жёсткость
- 3 мм: когда толщина действительно оправдана
- Почему самый толстый картон не всегда лучший
- Как размер коробки влияет на толщину
- Как вес продукта влияет на выбор
- Почему конструкция важнее одной цифры
- Как ложемент распределяет нагрузку
- Book Style Magnetic Box
- Drawer Box
- Lid & Base Box
- Double Door и крупные подарочные коробки
- Как толщина влияет на внутренний и внешний размер
- GSM и mm — не одно и то же
- Почему плотность материала тоже важна
- Как обёрточная бумага влияет на результат
- Что происходит с углами и V-Cut
- Почему слишком тонкий картон деформируется
- Какие проблемы создаёт слишком толстый картон
- Как толщина влияет на стоимость и логистику
- Почему решение нужно подтверждать физическим образцом
- Что проверять при QC
- Как SEISMO выбирает толщину картона
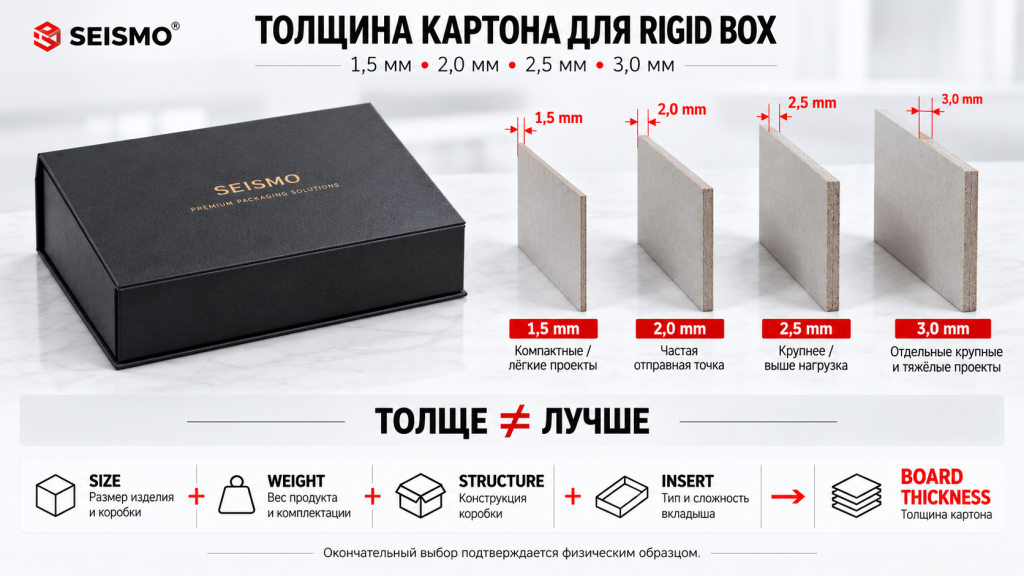
Толщина greyboard выбирается по размеру коробки, весу продукта, конструкции и ложементу — более толстый картон не всегда означает лучшее решение.
1. О каком картоне идёт речь?
В этой статье речь идёт прежде всего о жёсткой подарочной упаковке:
Rigid Box.
Внутри такой коробки обычно находится плотный конструкционный картон — его часто называют:
greyboard;
серый картон;
переплётный картон.
Затем он оборачивается:
дизайнерской бумагой;
печатной бумагой;
Soft Touch материалом;
искусственной кожей;
тканью;
или другим декоративным материалом.
Это не то же самое, что тонкий картон обычной складной коробки.
И не то же самое, что гофрокартон транспортного короба.
Поэтому нельзя взять рекомендации для Folding Carton или Corrugated Box и автоматически применить их к Rigid Box.
RosUpack также разделяет бумагу и картон как широкий класс сырья для различных упаковочных задач — от полиграфического картона до материалов для готовой упаковки.
2. Почему толщина картона вообще важна?
Greyboard формирует:
каркас коробки.
Он влияет на:
жёсткость стенок;
плоскость крышки;
ощущение коробки в руках;
устойчивость формы;
работу магнитного закрывания;
геометрию углов.
Например, если большая крышка сделана из слишком тонкого картона, её центральная часть может ощущаться мягкой или визуально прогибаться.
Но если маленькую коробку сделать из чрезмерно толстого картона, она может выглядеть непропорционально тяжёлой.
Поэтому хороший выбор — это баланс:
Rigidity + Proportion + Weight + Manufacturability.
3. Картон 1,5 мм: когда его можно рассматривать
1,5 мм может быть подходящим решением для некоторых:
небольших коробок;
лёгких продуктов;
ювелирных изделий;
небольших аксессуаров;
мини-косметики;
компактных подарочных наборов.
Главное условие:
коробка не должна иметь слишком большую неподдерживаемую поверхность.
Например, компактная коробка:
100 × 100 × 40 мм
и большая коробка:
400 × 300 × 100 мм
могут использовать совершенно разные требования к жёсткости даже при одинаковом весе продукта.
Поэтому 1,5 мм нельзя определять как:
«эконом-картон».
Для маленькой инженерно правильной коробки это может быть вполне рациональная толщина.
4. Картон 2 мм: почему его часто используют в Rigid Box
В практике производства жёстких подарочных коробок диапазон около 1,5–2,0 мм часто используется для многих стандартных premium rigid-box проектов, однако это не универсальный норматив. Производители greyboard предлагают разные толщины, включая 1,5, 2, 2,5 и 3 мм.
Почему 2 мм часто становится удобной отправной точкой?
Он может дать хороший баланс между:
жёсткостью;
весом;
точностью углов;
удобством каширования;
стоимостью.
Поэтому для среднеразмерной:
Book Style Box;
Magnetic Box;
Drawer Box;
Lid & Base Box
2 мм можно рассматривать как один из вариантов для тестирования.
Но не как автоматический стандарт.
5. Картон 2,5 мм: когда нужна дополнительная жёсткость
При увеличении размера коробки растёт площадь панелей.
Представим две крышки:
A
150 × 100 мм.
B
400 × 300 мм.
Даже если внутри обеих коробок находится относительно лёгкий продукт, большая панель имеет гораздо большую площадь, которая должна сохранять плоскость.
Поэтому для:
крупных подарочных наборов;
тяжёлых флаконов;
алкогольной упаковки;
электроники;
PR-kit;
корпоративных подарков
может рассматриваться более толстый greyboard.
Например:
2,5 мм.
Но и здесь решение зависит не только от веса продукта.
Большую роль играет:
panel span — размер неподдерживаемой поверхности.
6. Картон 3 мм: когда он действительно оправдан
3 мм создаёт очень массивное ощущение.
Поэтому бренду легко подумать:
«Luxury = 3 mm.»
Но 3 мм нужен далеко не каждой premium коробке.
Его логично рассматривать для:
очень крупного формата;
тяжёлого набора;
конструкции с большой крышкой;
коробки, где специально нужен массивный архитектурный эффект.
Перед массовым производством особенно полезно сделать физический white sample.
Почему?
Потому что на экране:
3 мм
выглядят как просто ещё одна цифра.
В руках разница в:
весе;
толщине стенки;
пропорции;
открывании
становится намного заметнее.
7. Почему самый толстый картон не означает самый премиальный
Премиальность создаётся не одним параметром.
На неё одновременно влияют:
материал поверхности;
точность углов;
геометрия;
ложемент;
отделка;
цвет;
магниты;
сценарий открытия.
Поэтому коробка из:
2 мм хорошего greyboard
Поэтому при оптимизации проекта важно оценивать не только миллиметры greyboard: стоимость премиальной упаковки формируется всей системой — конструкцией, размерами, материалами, ложементом, отделкой и логистикой.
с аккуратными прямыми углами, качественной дизайнерской бумагой и точным Foil
может выглядеть значительно дороже, чем коробка из 3 мм картона с плохим кашированием.
В статье SEISMO об оптимизации стоимости используется тот же принцип: снижение или увеличение стоимости не должно начинаться с простого изменения толщины картона — сначала нужно анализировать всю систему упаковки.
8. Фактор №1: размер коробки
Чем больше коробка, тем больше площадь её:
крышки;
дна;
боковых стенок.
При одинаковой толщине большая панель обычно легче проявляет гибкость, чем маленькая.
Поэтому нельзя спрашивать:
«2 мм хороший картон?»
без размера коробки.
Правильнее:
«Подходит ли 2 мм для коробки 350 × 250 × 90 мм с продуктом весом 1,2 кг?»
Теперь инженер уже получает реальные данные.
9. Фактор №2: вес продукта
Вес тоже важен.
Представим:
Box A
300 × 200 × 80 мм.
Внутри:
текстильный аксессуар весом 180 г.
Box B
300 × 200 × 80 мм.
Внутри:
две стеклянные бутылки общим весом 1,8 кг.
Одинаковый размер.
Совершенно разная нагрузка.
Во втором случае нужно анализировать:
дно;
боковые стенки;
ложемент;
точки фиксации;
общую конструкцию.
Поэтому:
Box Size + Product Weight
должны рассматриваться вместе.
10. Фактор №3: конструкция коробки
Толщина никогда не работает отдельно от структуры.
Например:
Book Style Magnetic Box
и:
Lid & Base Box
одинакового внешнего размера имеют разную конструктивную логику.
Book Style включает:
крышку;
корешок;
основание;
магнитную зону.
Drawer Box:
sleeve;
inner tray;
рабочий зазор.
Double Door:
две створки;
центральное основание;
несколько зон соединения.
Поэтому одинаковый greyboard может вести себя в этих коробках по-разному.
При выборе поставщика упаковки важно проверить, может ли он объяснить связь между размером коробки, весом продукта, толщиной картона, ложементом и производственными допусками.
11. Ложемент тоже влияет на жёсткость всей системы
Представим тяжёлый флакон.
Вариант A:
он лежит практически непосредственно на дне.
Вариант B:
он размещён в инженерном ложементе, который распределяет нагрузку по большей площади.
Во втором случае коробка работает как система:
Product + Insert + Box.
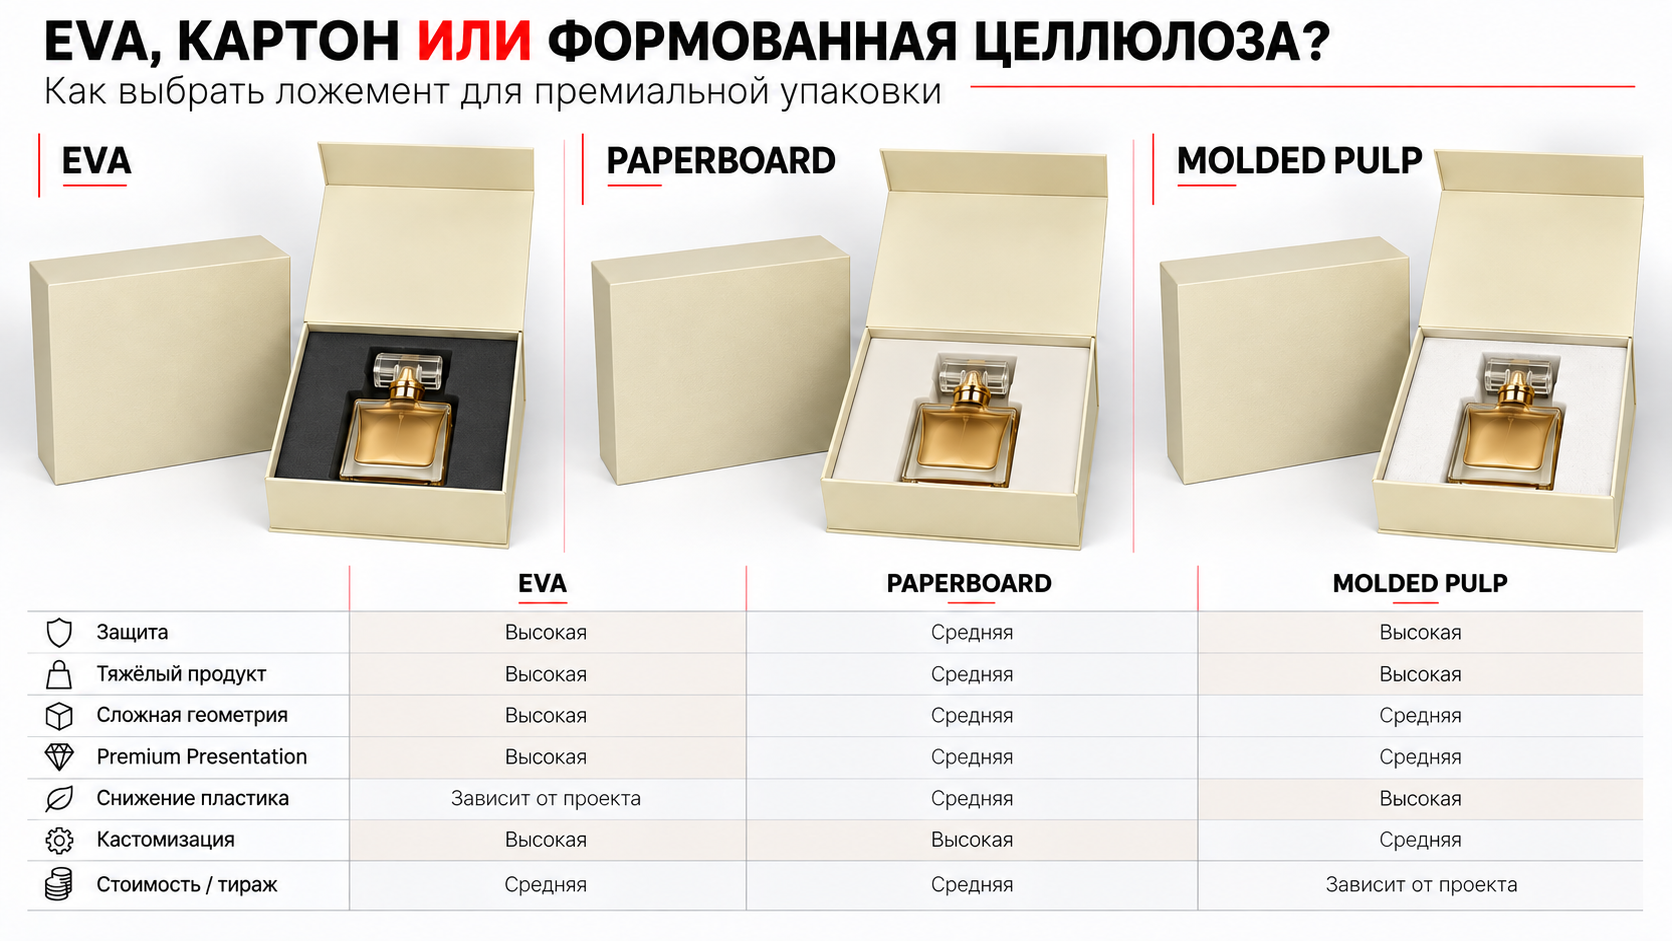
Поэтому выбор картона нельзя отделять от внутренней структуры.
Особенно если используется:
EVA;
Paperboard Insert;
Molded Pulp;
многослойная конструкция.
12. Book Style Magnetic Box
Для Book Style особенно важно проверить:
крышку;
корешок;
переднюю панель;
магнитное закрывание.
Слишком тонкая большая крышка может ощущаться мягкой.
Но слишком толстая может:
увеличить вес;
изменить радиус работы корешка;
создать слишком массивный визуальный эффект.
Поэтому образец должен проверять не только:
«держит ли коробка продукт»
но и:
«как она открывается в руках».
13. Drawer Box
В Drawer Box появляется дополнительная проблема:
рабочий зазор.
Есть:
Outer Sleeve
и:
Inner Drawer.
Если изменение толщины картона происходит после утверждения размеров, это может повлиять на посадку ящика.
Слишком плотный drawer:
трудно вытягивается.
Слишком свободный:
создаёт люфт.
Поэтому:
Board Thickness + Clearance
нужно рассчитывать одновременно.
14. Lid & Base Box
В коробке крышка + основание толщина влияет на:
посадку крышки;
внешние габариты;
пропорцию верхней и нижней части.
Если просто заменить:
2 мм → 3 мм
и не пересчитать геометрию,
крышка может работать уже иначе.
Именно поэтому изменение board thickness после утверждения dieline нельзя считать чисто материальной заменой.
15. Double Door и крупные подарочные коробки
Double Door может иметь:
две крупные створки;
центральное основание;
магниты;
дополнительные панели.
Здесь особенно важны:
размер панели;
вес двери;
точность соединений.
Иногда более толстый материал действительно улучшает ощущение.
Но иногда инженерное усиление конкретной зоны эффективнее, чем увеличение толщины абсолютно всех деталей.
Именно здесь появляется важный принцип:
Reinforce where necessary — not everywhere.
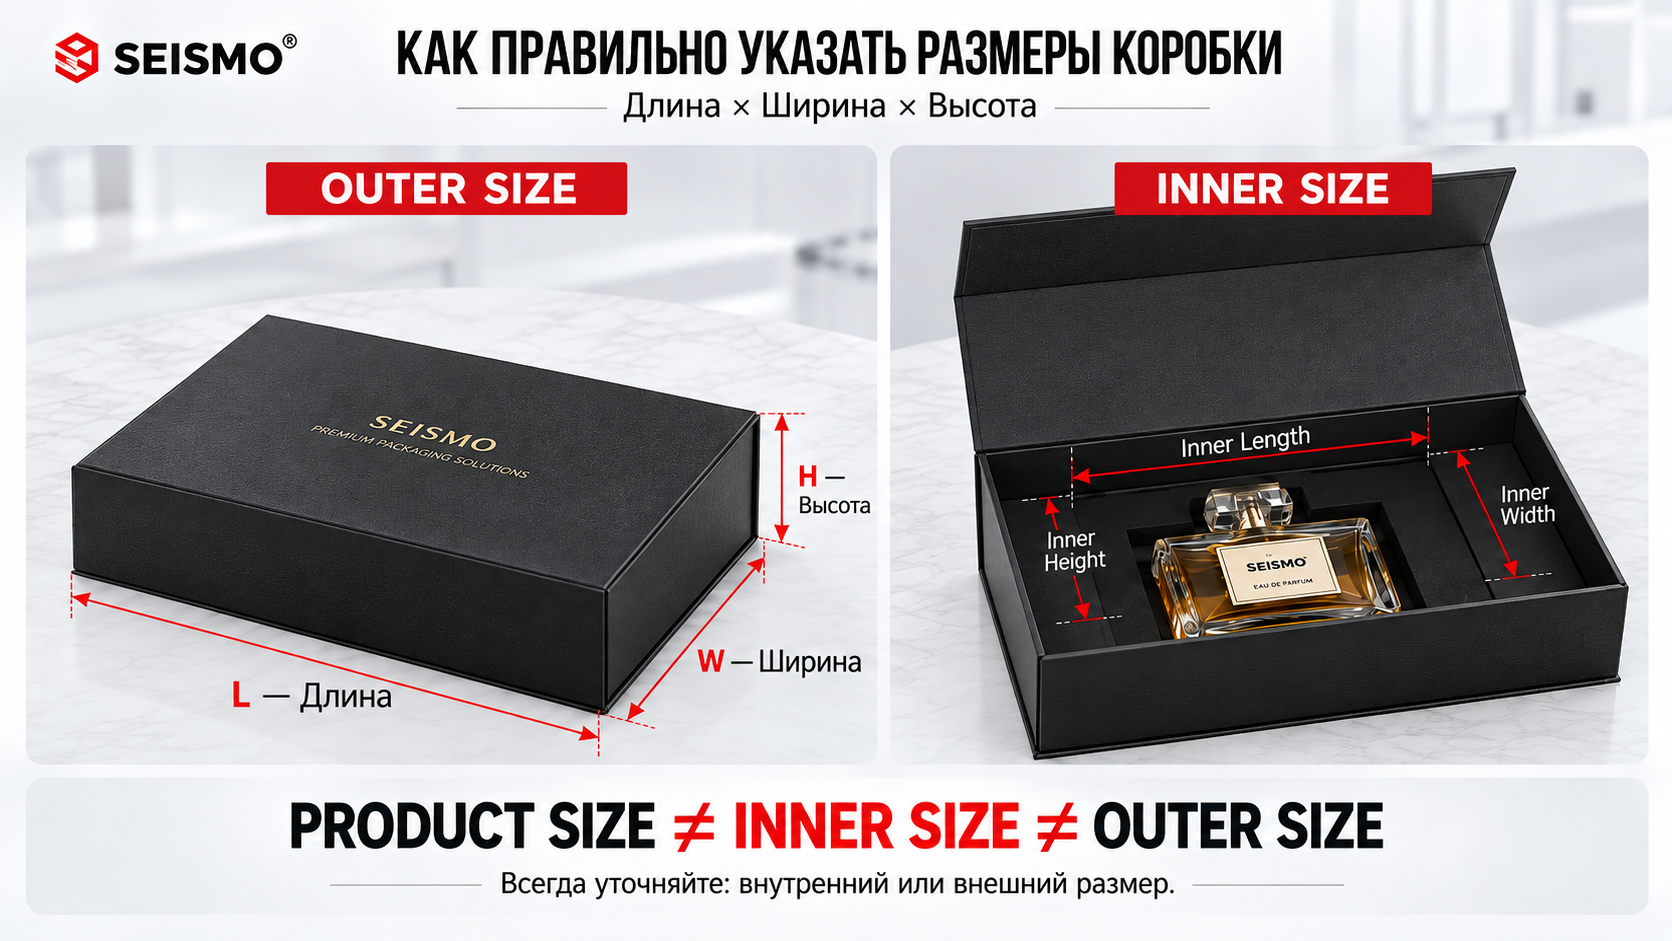
16. Толщина картона меняет размеры коробки
Вернёмся к первой статье этой недели.
У нас есть:
Inner Size
и:
Outer Size.
Если внутреннее пространство должно остаться неизменным, увеличение толщины каркаса обычно изменяет внешнюю геометрию.
Но нельзя использовать для всех Rigid Box одну формулу вроде:
Outer Size = Inner Size + 2 × Board Thickness.
На результат также влияют:
V-Cut;
конструкция стенок;
обёрточная бумага;
корешок;
способ соединения панелей.
Поэтому при изменении толщины инженеру необходимо снова проверить dieline.
17. GSM и толщина в миллиметрах — не одно и то же
Это очень важное различие.
GSM / g/m²
показывает:
массу материала на единицу площади.
mm
показывает:
физическую толщину материала.
Международные стандарты даже определяют их отдельно:
Эти два параметра даже определяются разными международными стандартами. ISO 534 устанавливает методы определения толщины бумаги и картона, а ISO 536 — метод определения grammage, то есть массы материала на единицу площади.
Поэтому нельзя утверждать:
1200 gsm всегда = ровно 2 мм.
Это зависит от:
плотности;
волокон;
процесса производства;
конкретной марки картона.
Два материала с одинаковой массой на квадратный метр могут иметь разную толщину.
И наоборот.
18. Почему плотность картона тоже имеет значение
Представим два листа:
оба:
2 мм.
Но первый более рыхлый.
Второй имеет более плотную структуру.
Они могут по-разному вести себя при:
резке;
V-Cut;
кашировании;
нагрузке;
влажности.
Поэтому профессиональная спецификация должна учитывать не только:
nominal thickness
но и:
реальный материал конкретного поставщика.
Именно по этой причине физический образец надёжнее, чем выбор картона только по одной цифре в Excel.
19. Обёрточная бумага тоже является частью результата
Greyboard обычно скрыт.
Покупатель его вообще не видит.
Но сверху находится:
дизайнерская бумага;
printed paper;
Soft Touch laminate;
fabric;
PU.
Если внешний материал слишком толстый или слишком жёсткий, он также влияет на:
углы;
заворот;
сгиб;
визуальную толщину.
Поэтому премиальная коробка — это:
Board + Wrap + Structure
а не:
Board only.
20. Толщина и V-Cut
Для некоторых жёстких конструкций используется V-Cut.
Он помогает получить:
чёткие линии;
прямые углы;
аккуратную складную геометрию.
Но с увеличением толщины:
изменяется глубина обработки;
геометрия V-Cut;
требования к точности.
Поэтому нельзя использовать абсолютно одинаковые настройки для:
1,5 мм
и:
3 мм.
Всё должно быть согласовано с фактическим материалом.
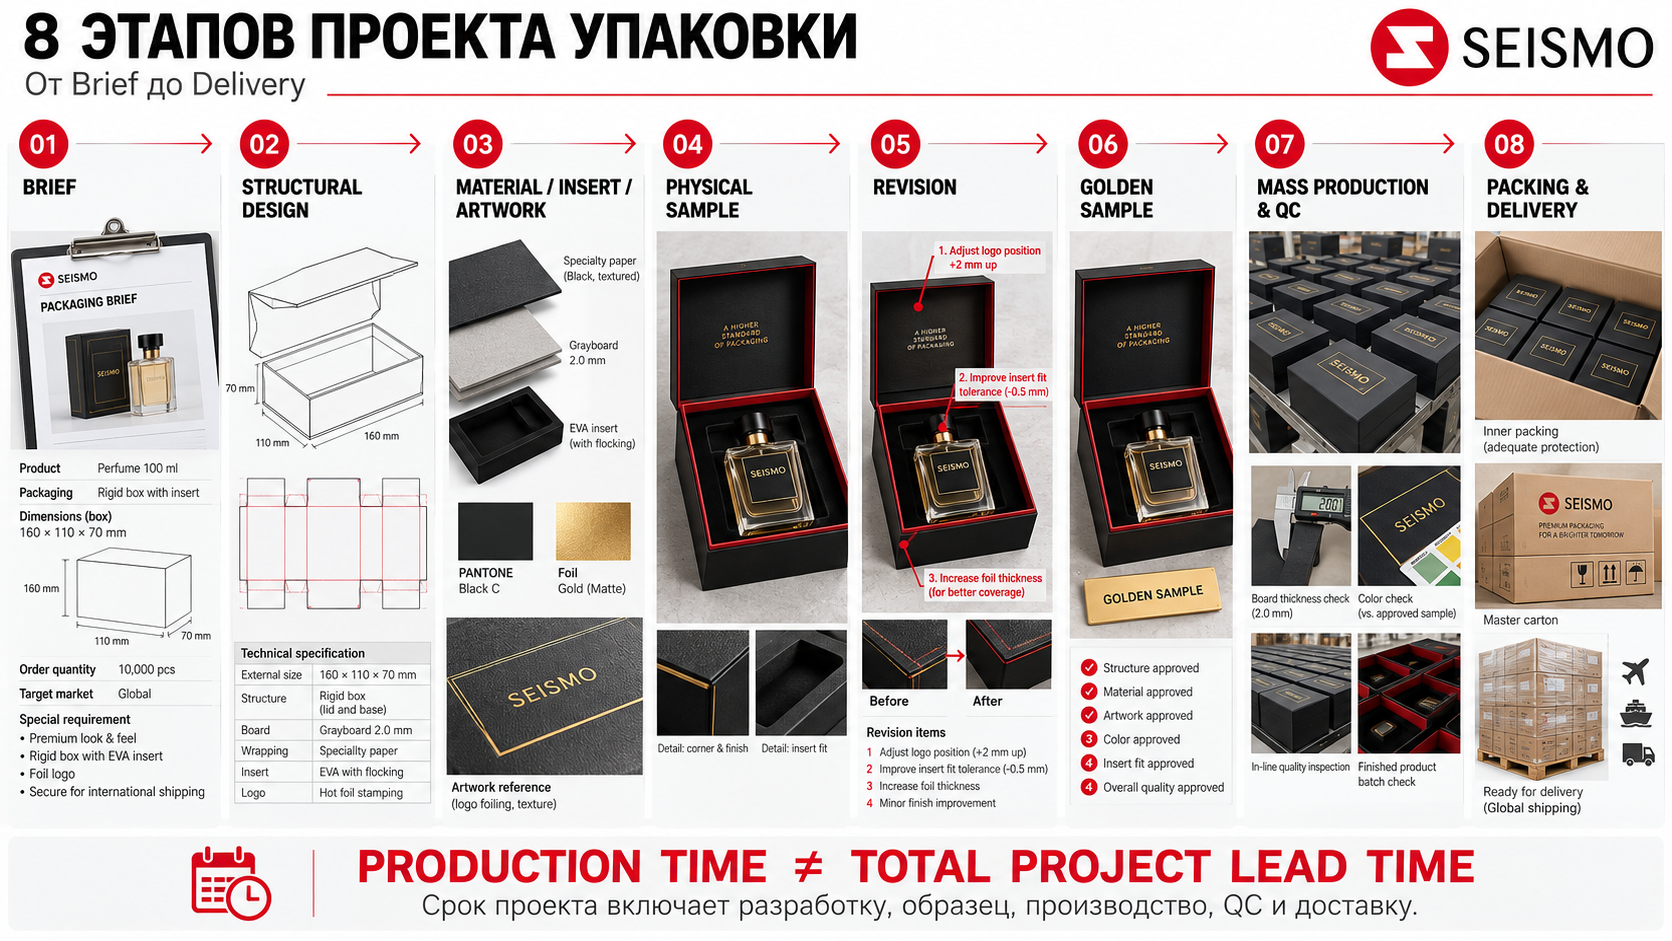
Поэтому контроль качества упаковки должен включать фактическую толщину картона, геометрию V-Cut, размеры, углы и соответствие утверждённому Golden Sample.
21. Что происходит, если картон слишком тонкий?
Потенциальные проблемы:
крышка прогибается;
боковые стенки становятся мягкими;
большая поверхность теряет плоскость;
углы легче деформируются;
коробка ощущается менее стабильной.
В существующем QC-гайде SEISMO толщина картона уже выделена отдельной контрольной точкой вместе с размерами, цветом, тиснением, V-Cut, магнитами и ложементом.
Но важно:
не любой визуальный дефект автоматически означает, что нужно взять более толстый картон.
Иногда причина находится в:
материале;
влажности;
кашировании;
конструкции.
22. Что происходит, если картон слишком толстый?
Более толстый материал тоже создаёт компромиссы.
Он может:
увеличить вес коробки;
увеличить внешний размер;
изменить пропорции;
повысить расход материала;
усложнить аккуратную обработку углов;
повлиять на работу крышки или drawer.
Для больших тиражей дополнительный вес одной коробки умножается на:
500;
1000;
5000.
Поэтому unnecessarily thick board — это не только вопрос стоимости одной коробки.
Это также логистика.
23. Как толщина влияет на стоимость упаковки
Толще картон — больше материала.
Но общая экономика сложнее.
Например, более толстый greyboard может повлиять на:
сам материал;
резку;
обработку;
вес;
master carton;
международную перевозку.
С другой стороны, чрезмерное уменьшение толщины может привести к:
деформации;
браку;
возвратам;
необходимости усиления другими компонентами.
Поэтому экономическая оптимизация должна искать:
минимально необходимую конструкцию, которая стабильно выполняет функцию.
SEISMO уже использует этот принцип в статье о стоимости премиальной упаковки: экономия должна начинаться с анализа всей конструкции, а не с автоматического перехода на более тонкий картон.
24. Как выбрать между 1,5, 2, 2,5 и 3 мм?
Упрощённая таблица может использоваться только как:
Starting Point
а не как производственный стандарт.
| Толщина | Когда можно рассматривать | Что проверить |
|---|---|---|
| 1,5 мм | Маленькая / лёгкая Rigid Box | Плоскость и жёсткость |
| 2,0 мм | Многие среднеразмерные premium boxes | Размер, вес, opening |
| 2,5 мм | Более крупные коробки или тяжёлый продукт | Вес, panel span, ложемент |
| 3,0 мм | Отдельные крупные / тяжёлые / архитектурные проекты | Вес, углы, производство, логистика |
Это не означает:
1,5 = дешёвая;
2 = стандартная;
2,5 = luxury;
3 = super luxury.
Правильная логика:
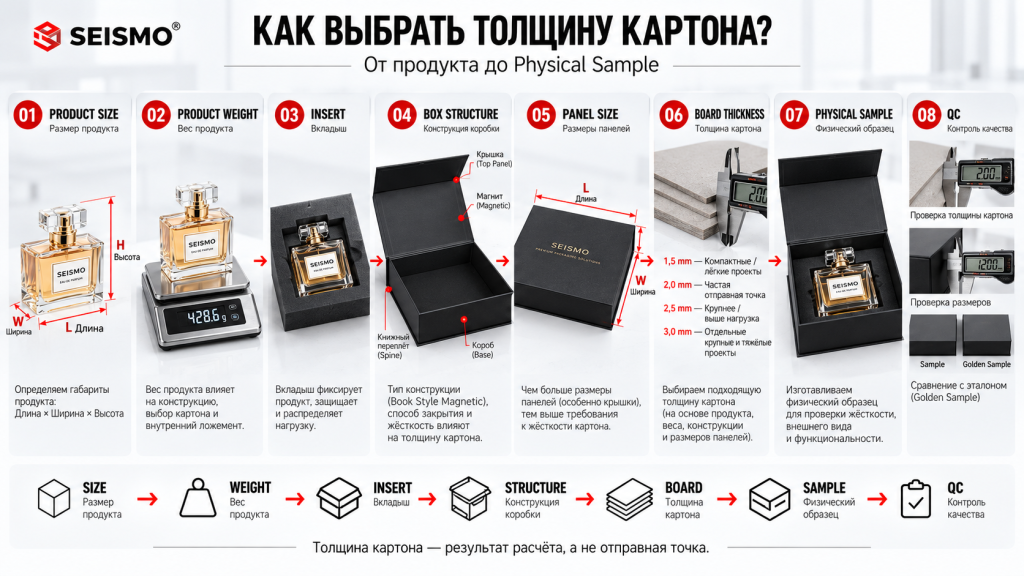
Size → Weight → Structure → Insert → Board Thickness.
Размер и вес продукта, ложемент, конструкция и площадь панелей определяют необходимую толщину картона.
25. Почему обязательно нужен Physical Sample
Допустим, инженер предлагает:
2 мм.
Дизайнер хочет:
3 мм
из-за ощущения luxury.
Не стоит решать этот спор в PDF.
Гораздо полезнее сделать sample.
И проверить:
Rigidity
достаточно ли жёсткая коробка?
Weight
не стала ли она чрезмерно тяжёлой?
Proportion
правильно ли выглядит толщина стенки?
Opening
комфортно ли открывается?
Product Fit
работает ли ложемент?
Surface
аккуратно ли обёрнуты углы?
Тогда решение основывается не на ощущении:
«3 звучит премиальнее»
а на реальном продукте.
26. Physical Sample ≠ Mass Production
Даже после выбора правильной толщины необходимо убедиться, что серийный материал соответствует утверждённому образцу.
Важно контролировать:
толщину;
размер;
плоскость;
углы;
цвет обёртки;
V-Cut;
посадку деталей.
SEISMO в QC-процессе использует Golden Sample как основной визуальный и функциональный эталон для сравнения с массовым тиражом.
Поэтому:
Approved Board ≠ Approved Production
до тех пор, пока материал не повторяется стабильно в серии.
27. Что лучше указать в техническом задании?
Если бренд точно знает материал:
Greyboard: 2.0 mm
можно указать это как fixed requirement.
Но если инженерной уверенности нет, лучше написать:
Greyboard thickness: supplier recommendation based on box size and product weight.
И дополнительно дать:
Product Size
Product Weight
Box Type
Target Inner Size
Quantity
Shipping Market
Reference
Тогда поставщик может предложить:
1,5;
2;
2,5 мм
и объяснить выбор.
28. Можно ли сделать крышку и основание разной толщины?
Технически некоторые конструкции позволяют комбинировать материалы.
Например, определённая панель может требовать другой жёсткости.
Но это не должно делаться случайно.
Необходимо проверить:
разницу толщины;
геометрию;
посадку;
визуальный баланс;
производство.
Цель — не собрать максимум разных материалов.
Цель:
использовать необходимую жёсткость там, где она действительно нужна.
29. Стоит ли уменьшать толщину ради экологичности?
Само по себе уменьшение миллиметров ещё не делает упаковку устойчивой.
Нужно анализировать:
общее количество материала;
размер коробки;
ложемент;
компоненты;
логистику;
срок службы;
риск повреждения продукта.
Если слишком тонкая коробка деформируется и требует дополнительной транспортной защиты, итоговая система может стать даже сложнее.
RosUpack 2026 в анализе картонного рынка также отмечал тренд на снижение массы материала без потери прочности, то есть задача отрасли состоит не просто в уменьшении количества материала, а в сохранении требуемой функции.
30. Как толщина картона связана с дизайном упаковки
Дизайнер может думать о:
цвете;
логотипе;
foil;
emboss;
pattern.
Инженер одновременно должен думать о:
board;
insert;
clearance;
opening;
load.
Лучший проект появляется, когда эти два процесса соединяются.
Например:
большая минималистичная крышка с маленьким логотипом особенно чувствительна к плоскости поверхности.
Если центральная часть панели прогибается, даже идеальное тиснение уже не создаёт ощущения premium.
Поэтому:
Structural Quality is part of Visual Quality.
31. Как SEISMO выбирает толщину картона
Для SEISMO выбор может начинаться с такой последовательности:
PRODUCT SIZE
↓
PRODUCT WEIGHT
↓
INSERT
↓
INNER BOX SIZE
↓
BOX STRUCTURE
↓
PANEL SIZE
↓
BOARD THICKNESS
↓
OUTER SIZE
↓
PHYSICAL SAMPLE
↓
GOLDEN SAMPLE
↓
MASS PRODUCTION & QC
Например, для одного и того же продукта можно сравнить:
Option A
2,0 mm Greyboard
Option B
2,5 mm Greyboard
и оценить реальную разницу в:
жёсткости;
весе;
ощущении;
стоимости;
логистике.
Это гораздо надёжнее, чем выбирать толщину только по фотографии или числу в спецификации.
32. Краткий ответ: какую толщину картона выбрать?
Если нужен очень короткий ответ:
1,5 мм
может подходить для компактных и лёгких Rigid Box.
2 мм
часто является рациональной отправной точкой для многих среднеразмерных premium коробок.
2,5 мм
можно рассматривать для более крупной конструкции или более тяжёлого продукта.
3 мм
обычно имеет смысл только тогда, когда крупный формат, нагрузка или дизайн действительно требуют такой массивной конструкции.
Но это:
не стандарт и не универсальная таблица.
Окончательное решение должно подтверждаться:
структурным расчётом + физическим образцом.
Заключение
Правильная толщина картона для премиальной коробки определяется не вопросом:
«Как сделать коробку толще?»
а вопросом:
«Какая толщина обеспечивает нужную жёсткость именно этой конструкции?»
Выбор зависит от:
размера;
веса продукта;
типа коробки;
ложемента;
площади панелей;
внешнего материала;
производственного процесса;
логистики.
Поэтому универсальной формулы:
Premium Box = 2,5 mm
не существует.
Как и:
3 mm = лучше, чем 2 mm.
Правильная последовательность:
Product → Size → Weight → Insert → Structure → Board Thickness → Sample → QC.
Кроме того, важно не путать:
толщину в mm
и:
grammage в g/m².
Это разные физические параметры, которые даже стандартизируются отдельными методами ISO.
Самый надёжный способ принять решение:
сделать физический образец с реальным продуктом.
Тогда можно оценить не цифру в спецификации, а реальную:
жёсткость;
пропорцию;
посадку;
открывание;
вес;
ощущение упаковки в руках.
CTA
Не уверены, использовать 1,5, 2, 2,5 или 3 мм greyboard для нового проекта?
Отправьте SEISMO:
размер продукта;
вес;
фотографии или 3D-файл;
желаемую конструкцию коробки;
тип ложемента;
тираж;
целевой рынок.
Мы можем предложить подходящую толщину картона, рассчитать внутренний и внешний размер, разработать структуру и изготовить Physical Sample перед массовым производством.
Толще — не всегда лучше.
Правильная толщина — та, которая работает для вашей конструкции.